
 English
 日本語
 Français
 Español
 عربى
 italiano

Noticias de la industria
 Sep 21, 2026
 Publicado por Administrador
Diseño de envases para el consumidor: decisiones de estructura, costos y abastecimiento para las marcas
Una cadena de panaderías firma una caja de pastel con ventana en marzo. Para cuando 40.000 unidades llegan al pasillo de productos refrigerados en julio, la ventana de la película se ha empañado, las esquinas troqueladas de dos paletas se han agrietado y el tono kraft ya no coincide con el exhibidor de la tienda para el que fue aprobado. No salió nada mal con la ilustración. Todo salió mal con las especificaciones.
El diseño de envases para el consumidor es una decisión de fabricación antes que gráfica. La estructura decide qué sobrevive a una pila de paletas, la calidad del material decide cuánto tiempo se puede vender el producto y el método de impresión decide si el color aprobado en un PDF sobrevive al contacto con una prensa. Las marcas que los tratan como detalles de producción después de la aprobación del diseño artístico generalmente pagan el mismo cambio dos veces: una vez en una reimpresión y otra en devoluciones.
Conclusión primero: bloquee cuatro variables en esta secuencia: estructura, material y barrera, impresión y acabado, luego gráficos y copia. Revertir ese orden es el hábito más costoso en el diseño de envases para el consumidor, porque cada cambio posterior reabre la línea de troquelado, las herramientas y las placas de impresión al mismo tiempo.
La siguiente guía está escrita para compradores, gerentes de marca y desarrolladores de productos que compran empaques de papel impreso en tiradas de aproximadamente 1000 a 500 000 unidades, donde un error de 2 mm en la línea de troquelado se convierte en una pérdida de cuatro cifras y un error de tolerancia de 0,5 mm se convierte en una parada de la línea de llenado.
Contenido
- 1 Las cuatro decisiones que dan forma al diseño de envases para el consumidor
- 2 Comparación de formatos comunes: costo, herramientas y ajuste
- 3 Las métricas ocultas que la mayoría de los compradores nunca siguen
- 4 Dónde se encuentra realmente la demanda de envases para el consumidor
- 5 Costo, herramientas y retorno de la inversión: un camino de selección práctico
- 6 Cumplimiento, mantenimiento y disciplina de almacenamiento
- 7 Qué preguntarle a un socio fabricante
Las cuatro decisiones que dan forma al diseño de envases para el consumidor
La mayoría de los resúmenes de diseño llegan a la fábrica como una ilustración terminada más una dimensión aproximada. Ése es un informe para un cartel, no un paquete. Un resumen listo para producción responde cuatro preguntas en orden, y cada respuesta limita la siguiente.
1. Estructura y línea
El espesor del tablero determina la geometría del pliegue. Una caja de 350 g/m² se pliega limpiamente a una profundidad de 0,5 mm; una envoltura rígida de 1200 micrones no lo hace. Las tolerancias de troquelado de más o menos 0,5 mm son normales, las tolerancias de costura pegada de más o menos 1 mm son normales, y cualquier cosa más ajustada que eso pertenece a una especificación de línea de llenado, no a una lista de deseos.
2. Material y barrera
El papel kraft sin recubrimiento respira, el cartón blanco revestido resiste la grasa y la película metalizada o laminada de aluminio bloquea el oxígeno y la humedad. Para el café tostado, el objetivo práctico es una tasa de transmisión de oxígeno inferior a 5 cc por metro cuadrado por día en condiciones estándar, razón por la cual una válvula desgasificadora unidireccional más un laminado de alta barrera es la construcción estándar en lugar de una mejora premium.
3. Imprime y termina
La litografía offset mantiene una diferencia de color de 3 o menos en la escala CIE a largo plazo; La impresión flexográfica es más rápida y económica en volumen, pero más difícil de mantener por debajo de 5 en sólidos densos. La laminación suave al tacto oculta las marcas, la laminación mate muestra las huellas dactilares y el estampado de papel de aluminio pesado puede romper la estructura de la fibra lo suficiente como para agrietarse en un pliegue.
4. Gráficos, copia y cumplimiento
Deje una zona silenciosa de al menos 2 mm alrededor del borde de cualquier código de barras, mantenga el texto sobre alérgenos y peso neto con una legibilidad que sobreviva una reducción del 30 por ciento en el estante y confirme que la copia del panel frontal coincida con el mercado de destino antes de quemar las placas. El texto de cumplimiento modificado después del recubrimiento es una reimpresión completa, no una edición.
Cuando las cuatro decisiones se toman al mismo tiempo, el informe produce un paquete que llena, envía y vende. Cuando la estructura se trata como una casilla de verificación, el resumen de diseño se convierte silenciosamente en una orden de reimpresión.
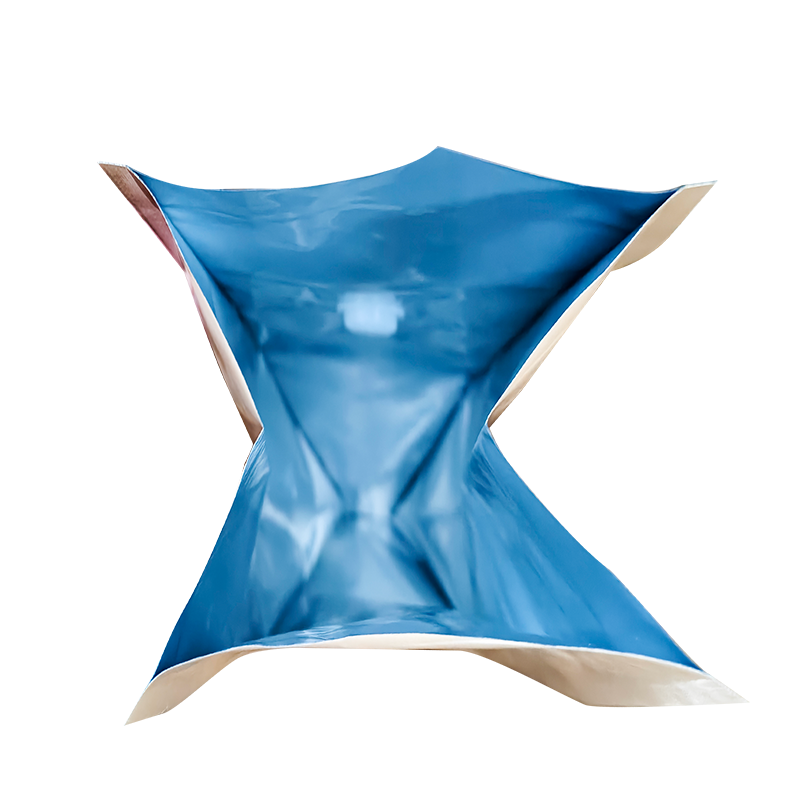 Bolsa de embalaje flexible para café (con válvula de ventilación/apertura fácil de rasgar) La bolsa de embalaje flexible para café (con válvula desgasificadora/muesca de desgarro) está fabricada con laminados multicapa de alta barrera (normalmente PET/AL/PE o PET/VMPET/PE), que ofrece... Ver producto →
Comparación de formatos comunes: costo, herramientas y ajuste
La elección del formato suele plantearse como una cuestión estética. En la práctica, es una pregunta sobre herramientas con una respuesta de costo por unidad adjunta, y los números se mueven más rápido de lo que la mayoría de los equipos de marca esperan entre una prueba de 5.000 unidades y un pedido de 50.000 unidades.
Lea la columna de herramientas como una columna de riesgo. Una matriz de caja rígida de 2.500 dólares repartida en 5.000 unidades suma 0,50 dólares por unidad; Distribuido en 50.000 unidades, añade 0,05 dólares. Por debajo de aproximadamente 5.000 unidades, las cajas plegables, las bolsas de papel y los saquitos casi siempre ganan en costos de destino. Pierden valor percibido, razón por la cual los obsequios, el cuidado de la piel y la confitería premium siguen teniendo una construcción rígida y absorben las herramientas.
Los formatos de bajo utillaje tienen su propio techo. Bolsas para llevar kraft reciclables y las cajas de comida semirrígidas mantienen los costos de los platos por debajo de $900, pero no pueden ofrecer el cierre magnético o la bandeja encajada de la que depende un juego de regalo premium. Haga coincidir el formato con el precio, no con el panel de estado de ánimo.
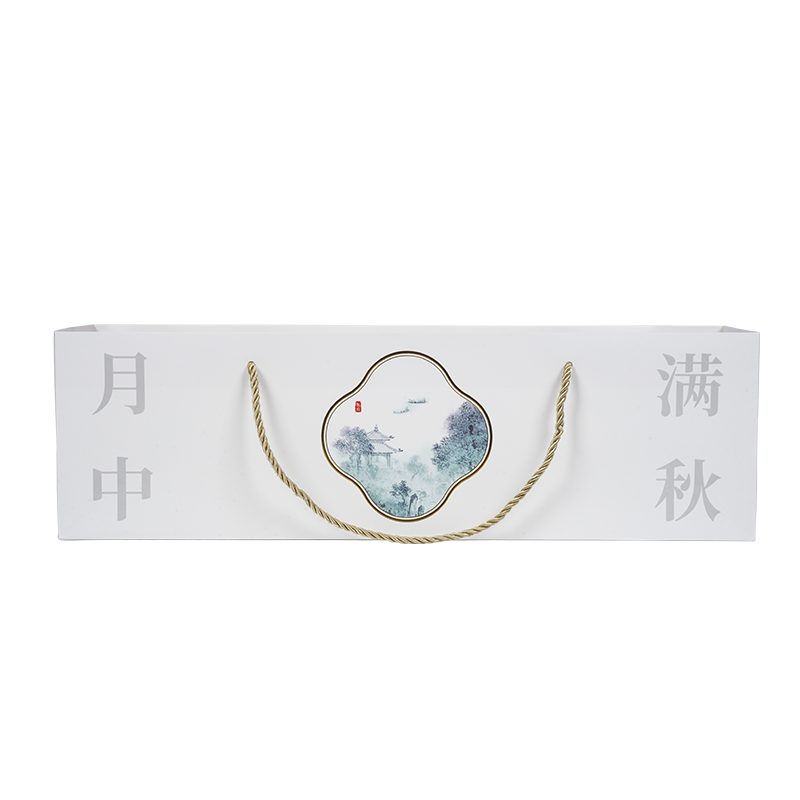 Bandeja rígida de papel para tartas compartimentada (para cupcakes, muffins y mini cakes) Una solución de soporte interior de alta funcionalidad esencial para pasteles de formato pequeño: ofrece retención de forma, higiene, pulido visual y rentabilidad en un solo producto integrado... Ver producto →
Las métricas ocultas que la mayoría de los compradores nunca siguen
Los fallos de campo rara vez se remontan a la ilustración. En los datos de producción de primera ejecución a lo largo de un ciclo típico de doce meses, cinco causas fundamentales explican casi todas las quejas sobre empaques que sobreviven al control de calidad.
El déficit de barrera y la compresión en tránsito representan en conjunto casi la mitad de todas las fallas, pero ninguno de los dos aparece en la mayoría de los empaques. La falla de la barrera se manifiesta como un producto obsoleto o una bolsita que ha absorbido la humedad ambiental antes de la fecha de caducidad. La compresión en tránsito aparece como esquinas aplastadas después de una prueba de apilamiento que nunca se realizó.
Dos controles cierran la mayor parte de esa brecha. Primero, ejecute una simulación de distribución según un protocolo reconocido como ISTA 3A o ASTM D4169 antes de cortar las herramientas, utilizando el peso real del llenado y la altura real de la plataforma. En segundo lugar, verifique el rendimiento de humedad y oxígeno con una prueba de vida útil en condiciones aceleradas en lugar de aceptar la hoja de datos del proveedor de la película como prueba de su llenado específico.
Dónde se encuentra realmente la demanda de envases para el consumidor
La combinación de categorías importa más de lo que la mayoría de los compradores suponen, porque determina qué estructuras opera una fábrica todos los días y cuáles conllevan una curva de aprendizaje. La siguiente distribución refleja el patrón de consultas en los proyectos de embalaje de papel personalizados y determina los tiempos de entrega tanto como el precio.
- Alimentos y bebidas: 38 por ciento
- Belleza y cuidado personal: 24 por ciento
- Regalos y carreras festivas: 17 por ciento
- Ropa: 12 por ciento
- Textiles para el hogar: 9 por ciento
El volumen de alimentos y bebidas mantiene ocupada la capacidad de producción de películas kraft, resistentes a la grasa y de barrera durante todo el año. La demanda de belleza y cuidado de la piel se concentra en construcciones rígidas de tapa y base y cajones, donde los precios unitarios son de cuatro a seis veces más altos y las expectativas de calidad siguen. El trabajo festivo es el bloque más estacional: la capacidad entre septiembre y diciembre se reduce primero, por lo que los proyectos de obsequio que confirman las herramientas en la primera mitad del año rutinariamente ahorran dinero y riesgos de cronograma.
Costo, herramientas y retorno de la inversión: un camino de selección práctico
Un proyecto de embalaje pasa por cinco puertas. Omitir cualquiera de ellos mueve el costo hacia abajo, donde se multiplica.
1. Breve y dieline (2-3 días)
Confirme el formato, el grado del tablero, las dimensiones, el peso del llenado, la altura de apilamiento y la ruta de envío. Una altura de apilamiento vaga es la causa más común de un cambio estructural tardío.
2. Muestra estructural (3-5 días)
Corte una muestra blanca y pásela por el proceso de llenado o envasado real. Los problemas de ajuste son baratos de solucionar aquí y costosos de solucionar después del mecanizado.
3. Prueba impresa (3-7 días)
Aprobar una reducción de color sobre el sustrato final con el acabado final. La laminación cambia la percepción, por lo que aprobar materiales sin recubrimiento es una trampa conocida.
4. Producción (12-18 días)
Apruebe el primer artículo fuera de línea y luego realice la auditoría en línea. Las cajas rígidas funcionan más lentamente que las plegables, y las estampadas en caliente o con ventana funcionan más lentamente nuevamente.
5. Control de calidad entrante (2-3 días)
Tome muestras de un límite de aceptación acordado, verifique los recuentos de cajas empaquetadas y presente las declaraciones de materiales a nivel de lote junto con el envío.
El caso del ROI es más fácil de construir de lo que la mayoría de los equipos esperan. Si un inserto rediseñado cuesta $1200 en herramientas nuevas y reduce los daños en tránsito del 3,5 por ciento al 1,2 por ciento, un pedido de 20 000 unidades con un valor en destino de $4,00 evita aproximadamente 460 unidades dañadas por un valor aproximado de $1840. Las herramientas se amortizan solas en la primera ejecución y cada nuevo pedido posterior conlleva un ahorro sin costo adicional.
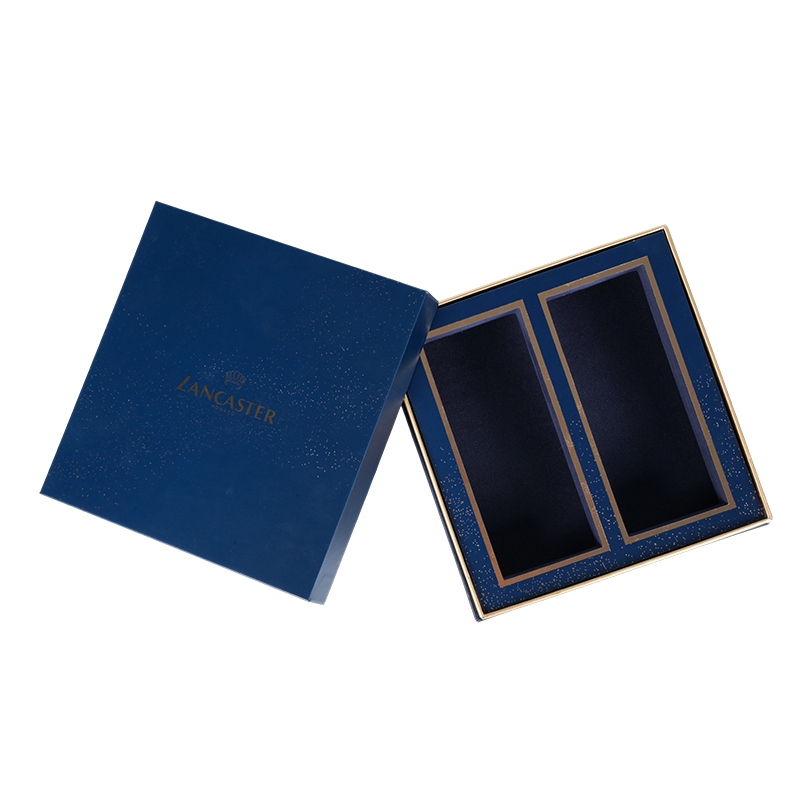 LANCASTER MONACO Lujosa caja de regalo de dos piezas en azul intenso mate y estampado dorado La lujosa caja de regalo de LANCASTER MONACO está meticulosamente elaborada utilizando la clásica técnica de montaje de "tapa y base". Construido sobre un núcleo de tablero gris de alta densidad, es... Ver producto →
Cumplimiento, mantenimiento y disciplina de almacenamiento
Los fallos en el cumplimiento no se anuncian por sí solos en los estantes. Aparecen en la aduana, en una auditoría de un minorista o en un aviso de retiro del mercado meses después de que se haya enviado el lote.
- Confirme el estado de contacto con alimentos para el mercado de destino: UE 10/2011, FDA de EE. UU. 21 CFR 176.170 para papel y cartón, y GB 4806.8 para papel en contacto con alimentos en China.
- Especifique tintas y recubrimientos de baja migración donde sea posible el contacto directo o casi directo con los alimentos, y evite las tintas offset a base de aceite mineral en los envases primarios de alimentos.
- Trate las pruebas y declaraciones de migración como documentos a nivel de lote, no como papeleo a nivel de proyecto, de modo que una auditoría pueda responderse con el envío en cuestión.
- Almacene el embalaje terminado entre 15 y 25 grados Celsius con una humedad relativa del 45 al 60 por ciento. Los tableros laminados en un almacén húmedo se deforman en cuestión de semanas y los tableros deformados atascan las líneas de llenado.
- Revise honestamente la reciclabilidad: las películas para ventanas, el estampado de láminas y la laminación pesada reducen la recuperación del papel, por lo que vale la pena citar alternativas monomateriales en la etapa de diseño y no después.
Los compradores que sigan el movimiento regulatorio deberían observar la investigación de terceros sobre seguridad de los envases en contacto con alimentos , que cubre los hallazgos de migración y las tendencias de sustitución de materiales que a menudo alcanzan los requisitos de adquisición un año después.
Qué preguntarle a un socio fabricante
La mayoría de los problemas de calidad en el diseño de envases para el consumidor se remontan a traspasos entre un diseñador, un impresor y un fabricante de cajas. Menos proveedores en la cadena significa menos lugares para que desaparezca una tolerancia de 0,5 mm.
- Pregunte si la impresión, el troquelado, el estampado, la laminación y la fabricación de cajas se realizan bajo un mismo techo o entre cuatro proveedores.
- Solicite el tiempo de entrega de la muestra por separado del tiempo de entrega de producción y confirme cuál se aplica a un nuevo pedido.
- Solicite la certificación de gestión de calidad y el plan de muestreo de aceptación utilizado en la inspección final.
- Pregunte cómo se emiten las declaraciones de materiales para envases cosméticos o en contacto con alimentos, y si están vinculadas por lotes.
- Solicite dos referencias de exportación recientes en su propia categoría y luego verifique sus plazos de entrega en lugar de sus elogios.
Un programa de embalaje que comience con la estructura, mantenga las tolerancias a través de las herramientas y cierre con la documentación a nivel de lote no eliminará todas las sorpresas en una cadena de suministro. Moverá las sorpresas a la mesa de dibujo, donde costarán una conversación en lugar de un contenedor.
Categorías de productos
Se dedica principalmente a diversos tipos de cajas de embalaje hechas de diferentes materiales y diversos productos de papel.


-
Correo electrónico
[email protected]Número de teléfono
+86-15300896380 -
Dirección
No. 58 Hongmudan Road, Songjiang District, Shanghai, China -
Enlaces rápidos
Inicio Acerca de nosotros Servicio Industrias Noticias Inicio -
Productos
Embalaje de alimentos Embalaje de cosméticos Envoltura de regalo Embalaje de ropa Embalaje textil para el hogar -
No dude en contactarnos

