
 English
 日本語
 Français
 Español
 عربى
 italiano

Noticias de la industria
 Oct 20, 2026
 Publicado por Administrador
Explicación del proceso de troquelado: métodos, tolerancias y costos de embalaje
Una hoja de impresión de 350 g/m² no se convierte en una caja plegable hasta que una regla de acero la golpea. Cada pestaña, ranura, pliegue, muesca y ventana en ese espacio en blanco es una decisión que se toma en la etapa de troquel, y esas decisiones regresan más tarde como atascos en la encoladora, pliegues agrietados a lo largo del pliegue o seis por ciento de desechos en una tirada de 50.000 piezas. Los compradores que comprenden desde el principio el proceso de troquelado tienden a discutir sobre los dibujos de la estructura en lugar de discutir sobre los rechazos.
Primero, la respuesta práctica: la matriz, no el catálogo de la máquina, establece la tolerancia, y la longitud del tiraje decide si las herramientas planas o rotativas se amortizan por sí solas.
La versión corta
- El troquel forma parte de la definición del producto. Las líneas de corte, las líneas de pliegue, las muescas y los puentes de desperdicio viven en una sola forma de madera contrachapada.
- La plataforma maneja cartón rígido, corrugado y tiradas cortas a medianas; La rotación gana en material fino en volumen.
- La tolerancia de corte realista en trabajos con cartón alimentado con hojas es de aproximadamente ±0,3 a ±0,5 mm, no los ±0,1 mm que implican algunas hojas de especificaciones.
- Las herramientas son un costo único por diseño. Por debajo de aproximadamente 5000 piezas, generalmente supera cualquier otra línea de costo en la cotización.
Contenido
- 1 Qué hace físicamente el proceso de troquelado en una hoja
- 2 De la obra de arte al espacio en blanco terminado: cinco pasos
- 3 Cama plana o rotativa: qué método se adapta a tu carrera
- 4 Las líneas de costos que nadie te muestra
- 5 Dónde se ubica el troquelado en la producción de empaques
- 6 Una breve lista de verificación antes de aprobar las herramientas
- 7 Cuidado, almacenamiento y cumplimiento de matrices
Qué hace físicamente el proceso de troquelado en una hoja
Un troquel es una forma de madera contrachapada, normalmente de 18 a 20 mm de espesor, en la que un láser graba la forma de cada corte y pliegue. La regla de acero se dobla para que coincida con esos canales y se presiona para que el filo sobresalga unos milímetros de la madera. Cuando el plato se cierra, la hoja queda atrapada entre la regla y una placa de acero; donde una regla de corte se encuentra con la placa, el tablero se corta, y donde una regla de pliegue se encuentra con un canal en la contraplaca, el tablero se comprime en lugar de cortarse.
regla de corte
Normalmente, acero de 2 pt o 3 pt a aproximadamente 23,8 mm de altura. Corta la hoja por todas partes excepto en las muescas, pequeños espacios sin filo de 0,5 a 1,5 mm que mantienen la pieza en blanco dentro de la hoja hasta que se rompe.
regla de plegado
Se asienta más bajo que la regla de corte aproximadamente a la altura del calibre de la tabla y presiona en una matriz de aproximadamente el doble del ancho del calibre. Una matriz emparejada se pliega limpiamente; un canal demasiado apretado agrieta la superficie recubierta a lo largo del pliegue.
Goma de expulsión
El caucho compresible al lado de la regla hace que la tabla se desprenda del troquel después de cada impresión. Una vez que se endurece, los espacios en blanco cuelgan de la regla y la siguiente hoja se acumula en un atasco.
Después del corte, se quita el esqueleto residual, ya sea mediante pasadores integrados en la herramienta o mediante una estación de corte separada, y las muescas se rompen para que los espacios en blanco se suelten sin romperse. Se agrega una ventana en la misma etapa cuando la herramienta lleva una estación de ventana, razón por la cual las estructuras de ventana deben confirmarse antes de fabricar el troquel y no después.
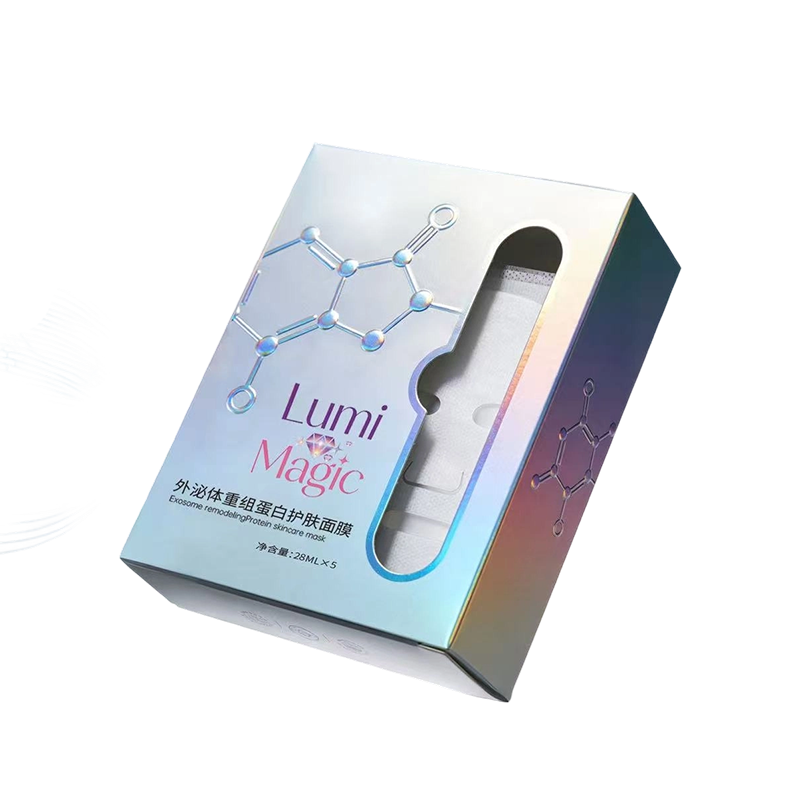 Caja iridiscente para el cuidado de la piel troquelada con ventana cortada con láser Esta caja de cartón iridiscente para el cuidado de la piel, empaquetada de forma plana, utiliza una ventana personalizada cortada con láser, lo que hace que la forma de la ventana sea una decisión de herramientas que se debe establecer antes de la producción del troquel. Ver producto →
Las ventanas cortadas con láser en una caja rígida para el cuidado de la piel son un buen ejemplo: el contorno de la ventana y el patrón de pliegue se encuentran en una sola herramienta, por lo que un cambio en la ventana significa un cambio en el troquel.
De la obra de arte al espacio en blanco terminado: cinco pasos
Estructura y línea de matriz.
Una línea de troquel 1:1 separa las capas de corte, pliegue, perforación y ventana. Compruebe la separación de las pestañas de 0,5 a 1 mm y una solapa de pegamento de al menos 12 mm; de lo contrario, la encoladora doblará la caja de cartón torcida, independientemente de lo bien que se haya cortado.
morir haciendo
Contrachapado cortado con láser, doblado de reglas, mellado y avellanado. De dos a cuatro días hábiles es normal y una revisión después de la aprobación reinicia el reloj.
Preparar
Bloqueo, ajuste de presión y registro en la hoja impresa. Espere que se consuman entre 50 y 150 hojas e inspeccione la profundidad de los pliegues en las primeras veinte porque los problemas de pliegues surgen mucho antes que los problemas de corte.
corriendo
Primera aprobación, luego una extracción cada 500 a 1000 hojas. Esté atento a las muescas rotas, que dejan caer los espacios en blanco, y a las perchas causadas por la goma desgastada.
Decapado y acabado
Eliminación de residuos, ventanas, pegado y cualquier montaje manual como inserción de cinta o imán. Aquí es donde un espacio en blanco que se cortó según la tolerancia se convierte en una caja que se puede enviar.
Cama plana o rotativa: qué método se adapta a tu carrera
Ambos métodos utilizan el mismo principio, pero la economía de las herramientas difiere marcadamente. Cama plana presiona una hoja plana contra una matriz plana; El rotativo envuelve la matriz alrededor de un cilindro y alimenta una banda o una hoja. La cama plana mantiene mejor el registro en cartón pesado o preimpreso, la rotativa produce más unidades por hora en material fino.
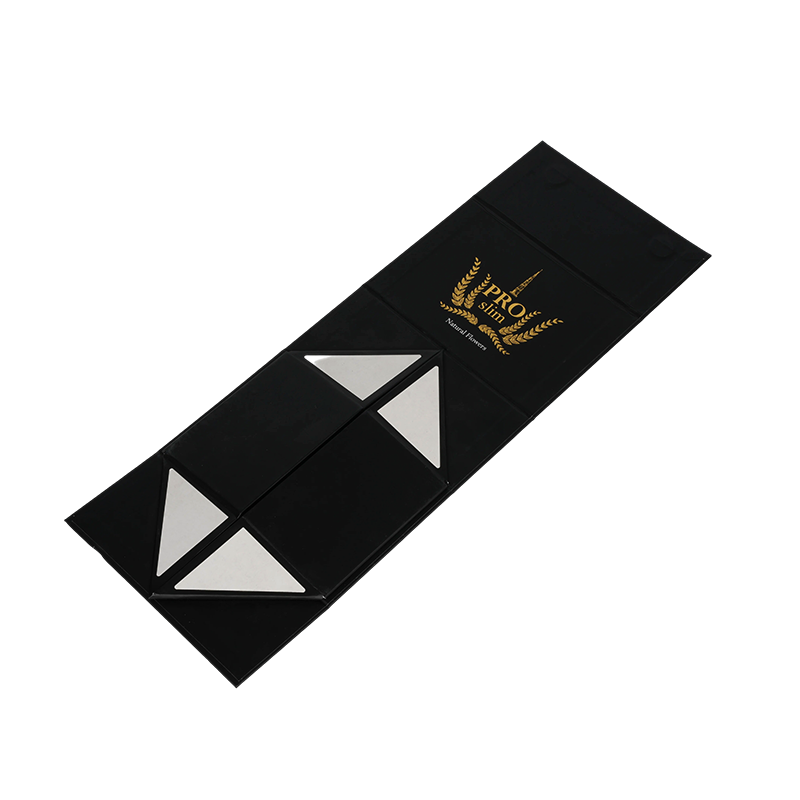 Caja de regalo plegable con cierre inferior y estampado de lámina dorada Una caja de regalo plana con cierre y acabado en negro mate y lámina dorada; sus pestañas entrelazadas se basan en un registro preciso de cortes y pliegues. Ver producto →
Una caja de regalo con cerradura en el fondo es un punto de referencia útil: sus cuatro cerraduras en las esquinas solo se activan de manera confiable cuando el troquel mantiene juntas la posición del pliegue y la longitud del corte, lo cual es un territorio completamente plano en tiradas de pocos miles.
Las líneas de costos que nadie te muestra
Pregunte a tres proveedores por la misma caja de 5.000 piezas y la diferencia normalmente proviene de las herramientas y la preparación, no del precio del cartón. A ese volumen, el dado y la configuración dominan el costo unitario; Si llevamos el mismo pedido a 40.000 piezas, la imagen se invierte casi por completo.
Otros dos números rara vez aparecen entre comillas. En primer lugar, la vida útil del troquel: un troquel de regla de acero en un tablero de 350 g/m² normalmente aguanta entre 100.000 y 300.000 impresiones antes de volver a reglar, y volver a reglar cuesta aproximadamente un tercio de una herramienta nueva. En segundo lugar, la tolerancia se desplaza: una matriz de pliegue desgastada ensancha la línea de pliegue en una fracción de milímetro, lo que es suficiente para hacer que una caja de cartón con fondo automático se abra en una línea de llenado. Tampoco es un defecto que puedas ver en una muestra; Ambos aparecen dos semanas después de comenzar la producción.
Dónde se ubica el troquelado en la producción de empaques
Grupos de volúmenes troquelados donde un espacio en bruto debe enviarse plano y erguido rápidamente a mano o a máquina. Los envases de cartón para alimentos y bebidas siguen ocupando la mayor parte porque combinan un gran volumen con un registro estricto en el cartón impreso; Le siguen la belleza y el cuidado personal, impulsados por estructuras rígidas y con ventanas que necesitan bordes limpios.
A menudo se pasa por alto el segmento de bolsas y etiquetas, pero es allí donde el troquelado realiza un trabajo estructural silencioso: un asa troquelada en una bolsa de papel kraft tiene que sobrevivir a una carga completa sin romper el borde superior, y ese rendimiento lo decide la forma del corte y el radio al final de cada ranura del mango, en lugar de depender únicamente del peso del papel.
Una breve lista de verificación antes de aprobar las herramientas
En la práctica, aprobar un troquel es una decisión unidireccional. Recorra estos puntos antes de que la herramienta pase al láser, porque cada uno es más barato de fijar en una pantalla que en madera contrachapada.
- Confirme la dirección de la fibra contra el pliegue principal. Doblar a lo largo de la fibra un tablero de 400 g/m2 es la causa más común de lomos agrietados.
- Solicite una muestra blanca de la estructura exacta, sin pegar, para que pueda sentir el pliegue antes de aprobar la decoración.
- Verifique que la línea del troquel indique el espesor de la placa, el ancho de la matriz de pliegue y las posiciones de las muescas, no solo un contorno.
- Acuerde quién es el propietario de la herramienta, dónde se almacena y cuántas impresiones ya ha realizado si se va a reutilizar.
- Establezca un AQL para grietas por pliegues y rasgaduras por separado de los defectos de impresión; fracasan por diferentes razones.
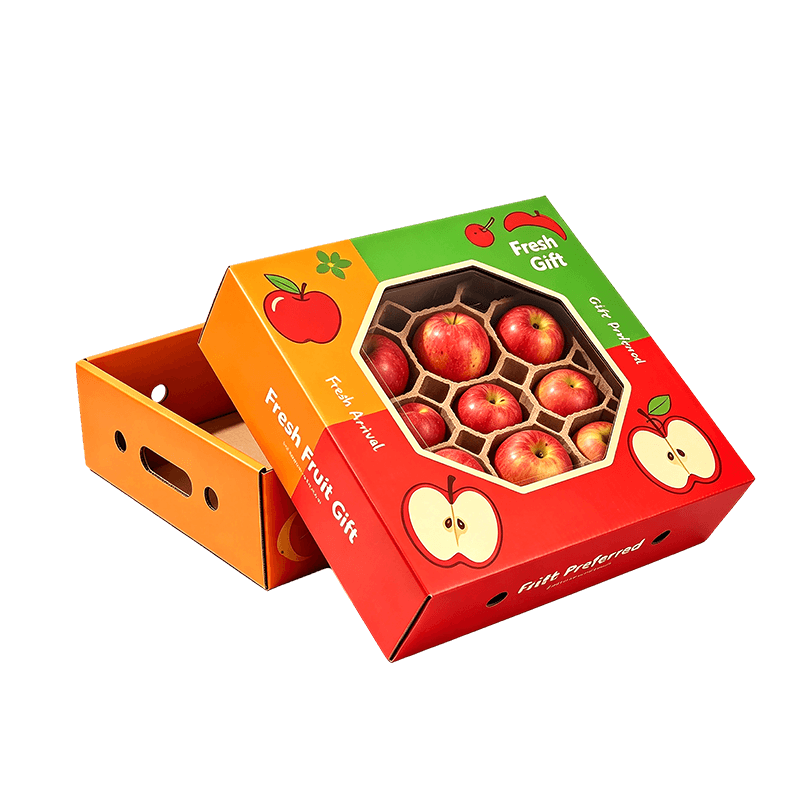 Caja de regalo de frutas plegable con ventana e inserto de panal Una caja de regalo de fruta corrugada con ventana octogonal, inserto de panal y asa integrada; El mango, la ventana y el inserto se cortan en una sola pasada. Ver producto →
Las cajas de frutas plegables con forma de panal y con asa integrada son un buen caso de prueba para esta lista de verificación: el asa, la ventana y el inserto de panal se cortan en una sola pasada, por lo que cualquier cambio en un elemento vuelve a cortar los tres. Si estás comparando estructuras para una próxima temporada, vale la pena enviar la línea de troquel y el volumen objetivo al equipo de conversión antes de que se finalice la obra de arte.
Cuidado, almacenamiento y cumplimiento de matrices
Mantener la herramienta honesta
Almacene los troqueles planos en una rejilla, no inclinados, entre un 45 y un 55 por ciento de humedad relativa; el contrachapado que se hincha y se seca pierde su registro. Etiquete cada troquel con el código de diseño, el calibre de la placa y el recuento de impresiones. Inspeccione la goma y las muescas cada 20 000 impresiones y verifique el pulido de la matriz de pliegues, que cambia silenciosamente la calidad del pliegue antes de que aparezca cualquier defecto visible.
Lo que preguntan los compradores
Para el contacto con alimentos, el marco relevante es la UE 1935/2004 con el Reglamento GMP 2023/2006, o FDA 21 CFR para el mercado estadounidense. Tenga en cuenta que un troquelado expone fibra nueva a lo largo de cada borde cortado, por lo que las pruebas de migración deben cubrir el borde cortado y no solo la superficie impresa. Los lubricantes utilizados en el troquel y las clavijas de extracción deben ser de calidad alimentaria donde el paquete toca el producto. La cadena de custodia en papel según FSC o PEFC y el control de procesos según ISO 9001 son los documentos de respaldo que la mayoría de los compradores minoristas solicitan junto con la especificación.
En una línea bien ejecutada, el proceso de troquelado es invisible: los espacios en blanco llegan planos, se pliegan en escuadra y se pegan sin ajuste. Cuando es invisible, la herramienta se especificó correctamente. Cuando no es así, el argumento casi siempre se remonta a una decisión tomada en la línea del dado.
Categorías de productos
Se dedica principalmente a diversos tipos de cajas de embalaje hechas de diferentes materiales y diversos productos de papel.


-
Correo electrónico
[email protected]Número de teléfono
+86-15300896380 -
Dirección
No. 58 Hongmudan Road, Songjiang District, Shanghai, China -
Enlaces rápidos
Inicio Acerca de nosotros Servicio Industrias Noticias Inicio -
Productos
Embalaje de alimentos Embalaje de cosméticos Envoltura de regalo Embalaje de ropa Embalaje textil para el hogar -
No dude en contactarnos

